
 Tel:+86-575 -87957662
 Email:

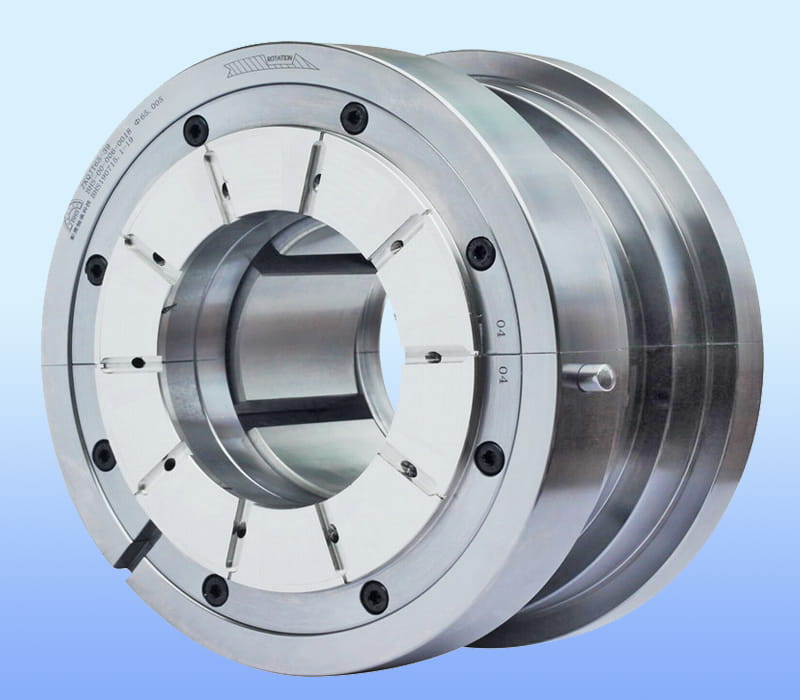
Die Überwachung des Ölfilmdrucks gilt als eines der zuverlässigsten Frühwarnsysteme für Kipplager . Wenn die Druckwerte von den erwarteten Werten abweichen, deutet dies häufig auf den Beginn von Verschleiß, Filminstabilität oder Lastverteilungsproblemen hin – Zustände, die, wenn sie unentdeckt bleiben, innerhalb von Stunden zu einem katastrophalen Lagerausfall führen können. Dieser Leitfaden führt Sie durch die praktischen Mechanismen der Drucküberwachung, von Messprinzipien bis hin zu umsetzbaren Wartungsentscheidungen, und bietet die technische Grundlage, die zum Schutz Ihrer kritischen rotierenden Ausrüstung erforderlich ist.
Warum der Ölfilmdruck bei Kippsegmentlagern wichtig ist
Kippsegmentlager funktionieren nach einem grundsätzlich anderen Prinzip als Konstruktionen mit fester Geometrie. Jedes Kissen bildet einen unabhängigen konvergierenden Ölkeil, der es dem Lager ermöglicht, dynamisch Druck zu erzeugen, wenn sich die Welle dreht. Diese selbsteinstellende Geometrie bietet eine überlegene Belastbarkeit und thermische Stabilität, führt aber auch zu einer Komplexität bei der Überwachung – Sie können nicht einfach die Lagertemperatur messen und das Lager für fehlerfrei erklären.
Die Rolle des hydrodynamischen Drucks
In einem Kippsegmentlager erfüllt der Ölfilmdruck drei wichtige Funktionen:
- Trägt die aufgebrachte Last durch den Ölfilm und verhindert so den Kontakt von Metall zu Metall
- Behält eine minimale Filmdicke bei, die die Langlebigkeit des Lagers gewährleistet
- Unterdrückt Ölfilmwirbel – eine selbsterregte Schwingung, die zu Instabilität und katastrophalem Ausfall führen kann
Untersuchungen zu Lagerdruckverteilungen haben ein Schlüsselphänomen offenbart: Das dynamische Druckfeld innerhalb des Keils weist ein bimodales Verteilungsmuster auf. Die Druckspitze tritt nicht am Filmeintritt auf, sondern im konvergenten Bereich, wobei sich bei bestimmten Kissenkonfigurationen ein sekundäres Druckplateau entwickelt. Umgekehrt bleibt der Druck in der hydrostatischen (Versorgungs-)Kammer über die gesamte Kissenoberfläche konstant. Das Verständnis dieser Unterscheidung ist für die Auswahl von Messorten und die Interpretation von Daten von entscheidender Bedeutung.
Früherkennung durch Druckanomalien
Wenn der Ölfilmdruck von der im Normalbetrieb ermittelten Grundlinie abweicht, fällt die Grundursache typischerweise in eine der folgenden Kategorien:
| Druckanomalie | Wahrscheinliche Grundursache | Konsequenz bei Nichtbehebung |
|---|---|---|
| Anhaltender Druckabfall unter 40 % des Ausgangswerts | Ölmangel, Filterverstopfung oder Viskositätsverlust | Filmbruch, Belagverschleiß, Metallkontakt |
| Zyklische Druckschwankungen synchronisiert mit der Wellengeschwindigkeit | Ölfilmwirbel, Instabilität der Lastzone | Unregelmäßiges Lagerverhalten, eventueller Ausfall |
| Schiefe Druckverteilung über die Pads (der Druck eines Pads liegt 15 % über dem Auslegungsbereich) | Ungleichmäßige Lastverteilung, Fehlausrichtung der Bremsbelagneigung oder thermisches Wachstum | Beschleunigter Verschleiß des überlasteten Bremsbelags, mögliche Ablösung des Bremsbelags |
| Druckspitzen bei Geschwindigkeitsübergängen ohne anschließende Stabilisierung | Änderung der Lagersteifigkeit, Restschlag oder Fehlausrichtung der Kupplung | Beginn der Lagerpeitsche, katastrophales Versagen möglich |
Eine entscheidende Erkenntnis, die oft übersehen wird: Die Wellengeschwindigkeit hat einen stärkeren Einfluss auf die Tragfähigkeit des Lagers als die Größe der externen Last selbst. Das bedeutet, dass die Überwachung bei Geschwindigkeitsrampen und Übergangsbedingungen genauso wichtig – wenn nicht sogar wichtiger – ist als die Überwachung im stationären Zustand. Das Druckverhalten bei Teilgeschwindigkeit zeigt die Qualität des Belageingriffs, die Ausrichtung und die Angemessenheit der Ölzufuhr, bevor der Betrieb mit voller Geschwindigkeit beginnt.
Messmethoden und Sensorauswahl
Strategische Platzierung des Druckhahns
Die Lage Ihrer Druckmesspunkte bestimmt direkt die Signalqualität und den diagnostischen Wert Ihrer Daten. Die Platzierungsstrategie muss die Pad-Geometrie, die Lagerkonfiguration (Fünf-Pad, Sechs-Pad oder Kipppad mit Last-zwischen-Pads-Architektur) und die spezifischen Fehlermodi berücksichtigen, die Sie erkennen möchten.
Zu den empfohlenen Messorten für ein Standard-Fünfsegmentlager gehören:
- Ein Tipp im konvergenten Bereich des lasttragenden Pads (normalerweise 60–70 % entlang der Pad-Länge von der Vorderkante aus) – erfasst den maximalen dynamischen Druck und die Qualität des Pad-Eingriffs
- Sekundäre Abgriffe in den nicht belasteten Pads, um die Symmetrie der Lastverteilung zu überprüfen und unerwarteten Druckanstieg zu erkennen, der auf eine Fehlausrichtung hinweist
- Tippen Sie einmal auf die hydrostatische Versorgungskammer (falls zutreffend), um den Speisedruck unabhängig zu überwachen und die Integrität der Versorgungsleitung zu bestätigen
Ein wichtiger Gesichtspunkt, der bei der Lagerkonstruktion oft übersehen wird: Übergangsgeschwindigkeitsbedingungen sind für die Durchbiegung und den Eingriff des Bremsbelags wichtiger als die statische Belastung. Messanschlüsse sollten so positioniert sein, dass sie das Druckverhalten über den gesamten Betriebsgeschwindigkeitsbereich erfassen. Druckmessungen, die nur bei Nenngeschwindigkeit vorgenommen werden, können kritische Instabilitätsindikatoren übersehen, die beim Hochfahren oder bei Lastsprungänderungen auftreten. Bei Geschwindigkeiten unter 50 % des Nennwertes kann es sein, dass die Bremsbeläge nicht vollständig einrasten, was zu künstlich niedrigen oder unregelmäßigen Druckmesswerten führt. Dabei handelt es sich nicht um einen Fehlerzustand, sondern um eine normale Folge der Bildung eines hydrodynamischen Films. Er muss jedoch erkannt werden, um Fehlalarme beim Anfahren der Maschine zu vermeiden.
Profi-Tipp: Erstellen Sie während der Maschineninbetriebnahme Basisdruckprofile bei mehreren Geschwindigkeitssollwerten (25 %, 50 %, 75 %, 100 % der Nenngeschwindigkeit). Diese Profile dienen als Referenz für die Erkennung künftiger Verschlechterungen. Eine Druckabweichung von 10 % bei 25 % Geschwindigkeit ist weitaus bedeutender als eine Abweichung von 3 % bei voller Geschwindigkeit.
Sensortypen und Spezifikationen
Zwei primäre Sensortechnologien dienen der Lagerdrucküberwachung, jede mit unterschiedlichen Vorteilen und Kompromissen:
Druckwandler mit bündiger Membran: Diese Sensoren verfügen über eine Membran, die bündig mit der Lageroberfläche oder dem Hohlraum abschließt, wodurch das Totvolumen minimiert und der Frequenzgang verbessert wird. Sie zeichnen sich durch die Erkennung hochfrequenter Druckschwankungen aus, die auf Ölfilminstabilität und Wirbelphänomene hinweisen. Sie erfordern jedoch einen direkten Zugang zum Messpunkt und erfordern eine sorgfältige Installation, um Verstopfungen oder Verunreinigungen zu vermeiden.
Eingebettete oder entfernte Drucksensoren: Diese Sensoren werden außerhalb des Lagerhohlraums montiert und über Schläuche angeschlossen. Sie ermöglichen den Einbau auf engstem Raum und ermöglichen einen einfacheren Austausch. Der Nachteil ist eine geringere Bandbreite – die Schläuche dämpfen hochfrequente Signale – wodurch sie sich besser für die Erkennung von Anomalien bei niedrigen Frequenzen (Wellengeschwindigkeit und darunter) eignen als für die Erkennung von Wirbeldynamiken im Ölfilm.
Bei den meisten Maschinen erweist sich ein Hybridansatz als effektiv: ein bündiger Sensor am Messpunkt der Lastzone zur Erkennung der Folieninstabilität und ein entfernter Sensor in der Versorgungskammer zur Überwachung der Stabilität des Zufuhrdrucks.
Temperaturintegration: Die Kombination von Drucksensoren mit tragenden Metalltemperatursonden (RTD oder Thermoelement) verbessert die Diagnosesicherheit erheblich. Ein Druckabfall in Verbindung mit einem Temperaturanstieg signalisiert einen Filmbruch; Ein Druckanstieg ohne Temperaturänderung deutet auf einen Viskositätsanstieg oder ein thermisches Wachstum hin, das sich auf die Pad-Geometrie auswirkt. Bei Maschinen, bei denen die Temperatur des Lagermetalls bei extremen Transienten oder Notabschaltungen 107 Grad Celsius überschreiten kann, ist häufig eine manuelle Maschinentrennung erforderlich, um ein Erweichen und Festfressen des Weißmetalls (Babbitt) zu verhindern. Die Drucküberwachung allein kann dieses Ereignis nicht vorhersagen, der kombinierte Druck-Temperatur-Trend jedoch schon.
Überlegungen zu hohen Temperaturen: Bei Anwendungen, bei denen die Lagerumgebungstemperaturen routinemäßig 80 Grad Celsius überschreiten, müssen die Sensorkabelisolierung, die Anschlussmaterialien und die Verstärkerelektronik für eine dauerhafte Belastung durch hohe Temperaturen ausgelegt sein. Standard-PVC-Kabel zerfallen oberhalb von 80 Grad Celsius schnell; Geben Sie stattdessen ein silikon- oder PTFE-isoliertes Kabel an. Ebenso muss das Material der Sensormembran einer Spannungsrelaxation bei erhöhter Temperatur standhalten – aus Gründen der langfristigen Zuverlässigkeit wird Edelstahl AISI 316L gegenüber Kohlenstoffstahl bevorzugt.
Dateninterpretation: Von Rohdaten zu diagnostischen Erkenntnissen
Basisprofile in gesunden Lagern
Bevor Sie eine Anomalie erkennen können, müssen Sie zunächst feststellen, wie normal aussieht. Ein gesundes Lager weist diese Eigenschaften auf:
- Der Druck in der Lastzone stabilisiert sich innerhalb von 3–5 Minuten nach dem Start und zeigt über Stunden stationären Betriebs nur minimale Abweichungen
- Der Druck über alle Pads liegt innerhalb des vom Lagerhersteller angegebenen Auslegungsbereichs. Typischerweise tragen unbelastete Polster 20–40 % des Belastungsdrucks des Polsters
- Frequenzspektren von Drucksignalen (sofern mit dynamischer Datenerfassung aufgezeichnet) zeigen eine Energiekonzentration bei Wellengeschwindigkeit und niedrigen Harmonischen; Kein Breitbandrauschen oder zufällige hochfrequente Inhalte
- Der Druck skaliert während der Beschleunigung ungefähr mit dem Quadrat der Geschwindigkeit (aufgrund der hydrodynamischen Filmentwicklung) und kehrt zu den erwarteten Werten zurück, wenn sich die Geschwindigkeit stabilisiert
Warnzeichen erkennen
Symptom: Schiefe Druckverteilung
Ein Pad-Druckwert, der konstant 15 % oder mehr über dem Designwert liegt, während ein anderes Pad ungewöhnlich niedrig bleibt, weist auf ein Lastungleichgewicht hin. Zu den Ursachen gehören thermisches Wachstum des Lagergehäuses (was zu einem ungleichmäßigen Belagspiel führt), Rotorrundlauf, der bestimmte Beläge bevorzugt anregt, oder eine Fehlausrichtung der Kupplung, die die Last auf eine Seite drückt. Sofortige Maßnahme: Rotorschwingungsdaten aufzeichnen und Fundamenttemperatur überprüfen. Wenn thermisches Wachstum die Ursache ist, lassen Sie eine Abkühlung zu; Wenn die Ausrichtung schlecht ist, planen Sie eine erneute Kopplung.
Symptom: Zyklische Druckschwankungen
Druckschwankungen, die sich bei Wellengeschwindigkeit oder darunter wiederholen – insbesondere solche, deren Amplitude mit der Zeit zunimmt – weisen auf Wirbel oder Flattern des Ölfilms hin. Im Gegensatz zu Geräuschen oder Vibrationen (die bei manchen Anwendungen tolerierbar sein können) birgt Filmwirbel das Risiko einer Lagerinstabilität. Betreiben Sie das Gerät nicht über längere Zeiträume mit Verdacht auf Filmwirbel; Der Zustand ist oft ein Vorläufer eines Lagerkollapses. Niedrige Ölviskosität, übermäßiges Lagerspiel oder Rotorinstabilität sind häufige Ursachen.
Symptom: Drucksprungänderung bei Betriebsgeschwindigkeit
Wenn der Druck plötzlich um 20–30 % abfällt, während Geschwindigkeit und Last konstant bleiben, besteht der Verdacht auf eine Verstopfung der Versorgungsleitung (Filterverstopfung, Ventilfehlfunktion) oder einen Folienbruch, wenn gleichzeitig ein Temperaturanstieg auftritt. Ein Druckanstieg ohne Ursache kann auf ein Abheben des Lagerpolsters oder eine Fehlfunktion des hydrostatischen Versorgungsdrucks hinweisen. In jedem Fall sollten Sie umgehend Nachforschungen anstellen; Solche schrittweisen Änderungen korrigieren sich selten von selbst.
Transientes Druckverhalten bei Geschwindigkeitsrampen
Maschinenanlauf- und Geschwindigkeitsrampen enthalten eine Fülle von Diagnoseinformationen, die von Bedienern, die sich nur auf stationäre Messwerte konzentrieren, oft übersehen werden. Beachten Sie beim Beschleunigen von 0 auf 50 % der Nenngeschwindigkeit die folgenden Richtwerte:
- Der Druck sollte gleichmäßig ansteigen und ungefähr dem Quadrat der Geschwindigkeit entsprechen, ohne abrupte Sprünge oder Schwankungen
- Alle Pads sollten einen Druckanstieg aufweisen; Wenn einer oder mehrere Beläge während der frühen Rampe auf einem Druck nahe Null bleiben, ist ein unzureichender Versorgungsdruck des Lagers oder eine starke Fehlausrichtung der Beläge zu vermuten
- Der Druckanstieg sollte von Anfang zu Anfang reproduzierbar sein; Eine erhebliche Variabilität weist auf eine thermische Drift oder eine Inkonsistenz des Abstands hin
Viele Lagerausfälle treten nicht im stationären Zustand auf, sondern in Übergangsphasen, wenn die Maschine noch keinen stabilen Film entwickeln kann. Bediener, die sich nur auf die stationäre Überwachung konzentrieren, verpassen das kritische Fenster, in dem ein Eingreifen einen Ausfall verhindern kann. Es wird empfohlen, Druck und Temperatur bei allen Startvorgängen und Geschwindigkeitsänderungen in mindestens 30-Sekunden-Intervallen aufzuzeichnen und die Scan-Frequenz im Geschwindigkeitsbereich von 25–75 %, in dem der Pad-Eingriff am empfindlichsten ist, auf alle 5 Sekunden zu erhöhen.
Von Überwachungsdaten bis hin zu Wartungsentscheidungen
Entscheidungslogik für geplante Abschaltungen
Druckdaten allein erfordern keinen Lageraustausch; Kontext und Trends bestimmen die angemessene Aktion. Verwenden Sie diesen Entscheidungsbaum:
- Druck innerhalb von 5 % der Grundtemperatur stabil: Betrieb fortsetzen; Führen Sie beim nächsten geplanten Wartungsfenster eine Routineinspektion durch.
- Der Druck ist um 10–15 % gesunken, die Temperatur ist um 5–10 Grad Celsius gestiegen: Lagerinspektionen innerhalb von 1–2 Wochen planen; Mögliche Ursachen sind eine Verschlechterung der Filmdicke oder beginnender Verschleiß.
- Der Druck ist um mehr als 20 % gesunken ODER die Temperatur ist um mehr als 15 Grad Celsius gestiegen. Irgendeine Schiefe in der Pad-Verteilung: Lageraustausch innerhalb weniger Tage planen; Führen Sie vor der Inspektion nicht mehrere Geschwindigkeitsrampen oder Temperaturzyklen durch.
- Druck oszilliert mit wachsender Amplitude Lagermetalltemperatur über 100 Grad Celsius: Stoppen Sie die Maschine sofort und führen Sie eine Lagerinspektion durch; Es besteht unmittelbar die Gefahr, dass der Ölfilm zusammenbricht.
Best Practices für die Datenprotokollierung
Vielen Lagerausfällen gehen subtile Drucktrends voraus, die in Schnappschüssen oder Bedienerprotokolleinträgen nicht sichtbar sind. Implementieren Sie eine kontinuierliche oder hochfrequente Datenprotokollierung gemäß diesen Richtlinien:
| Betriebszustand | Empfohlenes Scanintervall | Aufbewahrungsfrist |
|---|---|---|
| Steady-State-Betrieb bei Nenngeschwindigkeit und -last | Alle 60 Sekunden | Mindestens 30 Tage |
| Geschwindigkeitsrampe oder Beschleunigung auf Betriebsgeschwindigkeit | Alle 5 Sekunden von 0-100 % Geschwindigkeit | Zur Trendanalyse unbegrenzt aufbewahren |
| Lasttransienten (Änderung des Pumpenhubs, Entlastung des Kompressors usw.) | Alle 10 Sekunden für 5 Minuten vor und nach dem Ereignis | Vollständiges Betriebsprotokoll |
| Herunterfahren und Abklingzeit | Alle 30 Sekunden, bis die Temperatur stabil ist | Mindestens 30 Tage |
Die kontinuierliche Protokollierung in diesen Intervallen ist nicht übermäßig; Moderne Datenerfassungssysteme mit Cloud-Anbindung machen die historische Trendanalyse zur Routine. Der Nutzen ist beträchtlich: Eine einzige frühzeitige Erkennung einer Lagerverschlechterung – und damit die Verhinderung eines katastrophalen Ausfalls – rechtfertigt jahrelange Kosten für die Protokollierungsinfrastruktur.
Kommunikation mit Lagerherstellern
Wenn abnormale Druckwerte auftreten und Sie fachkundige Beratung benötigen, bereiten Sie ein vollständiges Datenpaket für den Lagerhersteller oder OEM vor. Beinhaltet:
- Lagerkonstruktionsspezifikationen (Anzahl der Beläge, Belagwinkel, Vorspannungsgeometrie, Spielwerte)
- Grunddruckwerte, die während der Inbetriebnahme oder im nachweislich guten Betrieb ermittelt wurden
- Aktuelle Druckwerte an mehreren Last- und Geschwindigkeitspunkten
- Temperaturprofil des Lagermetalls an den gleichen Messpunkten
- Rotorschwingungsdaten, sofern verfügbar, mit Schwerpunkt auf subsynchronen (Ölwirbel-)Frequenzen
- Ergebnisse der Ölanalyse, sofern aktuell, einschließlich Viskosität, Partikelanzahl und Anzeichen von Verschleißmetallen
Mit diesem Datenpaket kann der Hersteller das Druckverhalten Ihres Lagers modellieren und feststellen, ob die Anomalie auf ein Designproblem, einen Herstellungsfehler oder einen Betriebszustand außerhalb des Designbereichs hinweist. Bei vielen scheinbaren „Lagerausfällen“ handelt es sich tatsächlich um Bedienerfehler oder Systemprobleme außerhalb des Lagers selbst – klare Daten beschleunigen die Diagnose.
Maßgeschneiderte Überwachungslösungen für kritische Maschinen
Unterschiedliche Maschinentypen und Anwendungen stellen unterschiedliche Anforderungen an die Drucküberwachung. Ein Dampfturbinenlager ist einer stetigen, konstanten Belastung ausgesetzt. ein Kolbenkompressorlager ist zyklischen Lastumkehrungen ausgesetzt; Das Lager eines Wasserkraftgenerators ist mit extremer Belastung und thermischer Instabilität aufgrund von Wassertemperaturschwankungen konfrontiert. Jedes erfordert eine maßgeschneiderte Messstrategie.
Turbomaschinen (Turbinen, Kompressoren, Gebläse): Bei diesen Maschinen stehen die stationäre Druckstabilität und die Erkennung von Ölfilminstabilität im Vordergrund. Messabgriffe sollten in der Lastzone gruppiert sein; Die Erkennungsbandbreite sollte mindestens das 2- bis 3-fache der Wellengeschwindigkeit betragen, um Wirbelfrequenzen zu erfassen. Die Überwachung des Versorgungsdrucks ist zweitrangig, sofern kein Verdacht auf Futtermangel besteht.
Schwere Kolbenmaschinen (Kompressoren, Motoren): Zyklische Belastung erzeugt Druckimpulse, die zugrunde liegende Trends verschleiern können. Erwägen Sie die Tiefpassfilterung, um mittlere Drucktrends getrennt von vorübergehenden Spitzen zu erkennen. Mehrere Pads müssen überwacht werden, um die Lastzonenmigration zu erfassen, wenn sich die Richtung der hin- und hergehenden Last ändert.
Wasserkraft- und Schiffsausrüstung: Die thermische Instabilität aufgrund schwankender Wassertemperaturen erfordert neben dem Druck auch eine integrierte Temperaturüberwachung. Druck allein reicht nicht aus; Temperaturtrends und Änderungsraten sind gleichermaßen diagnostisch. Der Druck in der Versorgungsleitung ist von entscheidender Bedeutung, da eindringendes Wasser oder Kavitation das Lager verhungern lassen können, selbst wenn der externe Pumpendruck ausreichend erscheint.
Anstatt ein generisches Überwachungssetup anzuwenden, arbeiten Sie mit Lagerspezialisten zusammen, um Messkonfigurationen zu entwerfen, die auf Ihren Maschinentyp, den Betriebsbereich und die Ausfallfolgen abgestimmt sind. Die Investition in einen ausgereiften Überwachungsplan – Auswahl optimaler Zapfstellen, geeigneter Sensortechnologie und Diagnosealgorithmen – zahlt sich durch eine längere Lagerlebensdauer und weniger katastrophale Ausfälle aus.
Häufig gestellte Fragen
F1: Kann ich anstelle der Drucküberwachung nur die Temperaturüberwachung verwenden?
Die Temperaturüberwachung ist wertvoll, reicht aber allein nicht aus. Ein Lager kann erst nach erheblichem Verschleiß einen Temperaturanstieg aufweisen; Zu diesem Zeitpunkt könnte ein Scheitern unmittelbar bevorstehen. Druckänderungen gehen Temperaturänderungen oft Tage oder Wochen voraus und bieten so eine Vorwarnung. Beide zusammen sind jedem einzelnen überlegen: Durch Druck wird eine Filminstabilität frühzeitig erkannt; Die Temperatur bestätigt den Schweregrad. Wenn Sie nur eine auswählen müssen, ist der Druck die diagnostischere Metrik, die Kopplung beider ist jedoch die beste Vorgehensweise für kritische Geräte.
F2: Wie oft sollten die Stellen der Druckanschlüsse auf Verstopfung oder Drift überprüft werden?
Bei jedem Maschineninspektionsintervall sollte eine Sichtprüfung der Hahnarmaturen erfolgen – normalerweise monatlich bei kritischen Maschinen, vierteljährlich bei Standardanwendungen. Wenn Sie unerwartet niedrige Druckwerte oder unregelmäßige Daten beobachten, überprüfen Sie zunächst, ob der Hahn nicht durch Schlamm oder Korrosion verstopft ist. Durch eine einfache manuelle Prüfung mit einem an die Zapfleitung angeschlossenen Manometer können echte Lagerdruckänderungen von Instrumentierungsfehlern unterschieden werden. Wenn wiederkehrende Verstopfungen ein Problem darstellen, sollten Sie erwägen, die Zapfleitung zu spülen oder den Messpunkt etwas stromaufwärts im Flussweg zu verlegen.
F3: Wie hoch sind die angemessenen Kosten für die Implementierung der Drucküberwachung an einem vorhandenen Lager?
Die Nachrüstung einer Drucküberwachung an einem installierten Lager kostet je nach Lagergröße, Zugänglichkeit der Messstellen und Komplexität des Datenerfassungssystems zwischen 800 und 3.500 USD. Ein einzelner Drucksensor und ein einfacher Datenlogger können in den meisten industriellen Anwendungen für weniger als 1.500 USD installiert werden. Diese Kosten sind im Vergleich zum Risiko vernachlässigbar: Ein einzelner Lagerausfall in kritischen Maschinen kann zu Produktionsausfällen, Geräteschäden und Notfallreparaturen in Höhe von 50.000 bis 500.000 USD führen. Die Drucküberwachung ist eine der kostengünstigsten Investitionen in die vorausschauende Wartung, die es gibt.
F4: Beeinflusst eine Änderung der Ölviskosität die Druckwerte und wie erkläre ich dies?
Die Ölviskosität hat einen komplexen Einfluss auf den Lagerdruck. In der Filmbildungszone erhöht eine höhere Viskosität die Filmdicke und den Druck. Allerdings verringert eine höhere Viskosität auch den Ölfluss, was möglicherweise zu einem Versagen des Lagers führt, wenn der Versorgungsdruck gering ist. Temperaturänderungen hängen oft mit einer Viskositätsdrift zusammen – ein Lager, das um 5 Grad Celsius heißer läuft, führt zu einem Abfall der Ölviskosität um 5–10 %, was zu einem niedrigeren Druck führt. Wenn Sie Viskositätsänderungen vermuten, entnehmen Sie eine Ölprobe zur Viskositätsmessung und gleichen Sie Ihre Druckwerte nach einem Ölwechsel oder einer größeren Temperaturänderung erneut aus. Druckwerte allein isolieren die Viskositätskomponente nicht, aber die Kombination von Druck- und Temperaturdaten offenbart normalerweise die Wahrheit.
F5: Können Online-Drucküberwachungssysteme Lagerausfälle mit Sicherheit vorhersagen?
Kein System sagt einen Ausfall mit absoluter Sicherheit voraus, da Lagerausfälle mehrere Ursachen haben und unterschiedlich schnell eskalieren können. Die Drucküberwachung verbessert die Wahrscheinlichkeit einer Früherkennung erheblich – normalerweise 2 bis 4 Wochen vor einem katastrophalen Ausfall. Diese Vorankündigung ist von unschätzbarem Wert, da sie eine geplante Wartung anstelle von Notabschaltungen ermöglicht. Plötzliche äußere Ereignisse (Unterbrechung der Ölversorgung, Kühlwasserverlust, unerwartete Lastspitze) können jedoch immer noch zu einem schnellen Zusammenbruch des Lagers führen. Die Drucküberwachung ist eine wichtige Verteidigungsebene, sie ersetzt jedoch nicht ein robustes Design, eine ordnungsgemäße Installation und eine aufmerksame Reaktion des Bedieners, wenn Alarme ausgelöst werden.
F6: Unterscheiden sich die Druckwerte zwischen belasteten und unbelasteten Belagpositionen in einem Lager mit fünf Belägen?
Ja, dramatisch. Das lasttragende Polster weist typischerweise einen drei- bis fünfmal höheren Druck auf als unbelastete Polster, da nur das lasttragende Polster einen signifikanten Druckkeil entwickelt. Nicht belastete Pads tragen einen „parasitären“ Druck aus der hydrostatischen Versorgung und eine mäßige Keilwirkung, oft 20–40 % des Belastungswerts des Pads. Wenn bei einem unbelasteten Lager plötzlich ein Druckanstieg auftritt, der sich dem Niveau des belasteten Lagers nähert, liegt ein Verdacht auf ein Ungleichgewicht bei der Lastverteilung oder eine thermische Verformung der Lagerschale vor. Dies ist ein Warnsignal, das eine Lagerkontrolle innerhalb weniger Tage erfordert.
F7: Wie wirkt sich die Lagervorspannung (sofern verwendet) auf die Druckwerte aus?
Die mechanische oder hydrostatische Vorspannung eines Kippsegmentlagers verändert die neutrale Ebene und das Segmentspiel, wodurch sich die Druckgrößen ändern, nicht jedoch das Diagnoseprinzip. Ein vorgespanntes Lager weist einen höheren Grunddruck auf als ein nicht vorgespanntes Lager gleicher Größe, da die Bremsbeläge näher an der Welle liegen. Die Vorlast ändert nichts an der Entscheidungslogik zur Erkennung von Anomalien – Abweichungen von der festgelegten Basislinie bleiben das Diagnosesignal. Stellen Sie bei der Inbetriebnahme eines vorgespannten Lagers sicher, dass der Grunddruck unter tatsächlichen Vorspannungsbedingungen aufgezeichnet wird, damit zukünftige Vergleiche gültig sind.
Fazit: Aufbau einer nachhaltigen Überwachungspraxis
Überwachung des Ölfilmdrucks im Inneren Kipplager ist keine einmalige Installationsaufgabe, sondern ein kontinuierliches Engagement für Datenqualität, Trendanalyse und reaktionsfähige Wartungsentscheidungen. Das erforderliche technische Wissen – Verständnis der hydrodynamischen Filmbildung, Erkennung von Druckanomalien, Interpretation von Übergangsverhalten – ist für praktizierende Ingenieure und Techniker, die bereit sind, Zeit in das Lernen zu investieren, durchaus erreichbar.
Der Weg von der Datenerfassung zu umsetzbaren Erkenntnissen folgt diesen Schritten: Erstellung robuster Basisprofile bei der Inbetriebnahme, Aufrechterhaltung konsistenter Messintervalle während des Betriebs, Erkennung von Warnzeichen durch vergleichende Analysen und Eskalation der Untersuchung, wenn Abweichungen akzeptable Schwellenwerte überschreiten. Dieser disziplinierte Ansatz verwandelt die Drucküberwachung von einem lästigen Prüfpunkt in ein leistungsstarkes Werkzeug zur Verlängerung der Lagerlebensdauer und zur Vermeidung kostspieliger Ausfälle.
Wenn Ihr Unternehmen kritische Maschinen mit Kippsegmentlagern betreibt oder Sie erwägen, die Drucküberwachung an vorhandenen Geräten nachzurüsten, kann eine professionelle Beratung die Konstruktion beschleunigen und sicherstellen, dass Ihre Überwachungskonfiguration Ihren spezifischen betrieblichen Herausforderungen gerecht wird. Die Zusammenarbeit mit Lagerspezialisten und Geräteherstellern bringt oft Einblicke in Ihre Maschinen, die einer internen Analyse allein möglicherweise entgehen würden – Druckverhaltensanomalien, die zufällig erscheinen, deuten oft auf subtile Konstruktions- oder Installationsprobleme hin, die die Aufmerksamkeit eines Experten verdienen.


